Quá trình phủ đùn và chất lượng đạt được hay bị mất ở đâu
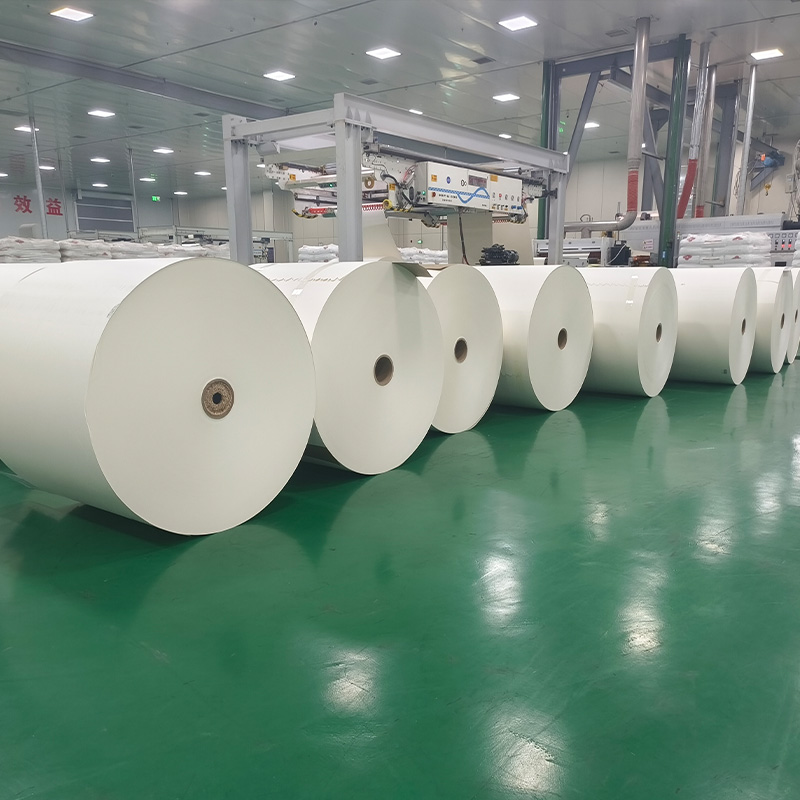
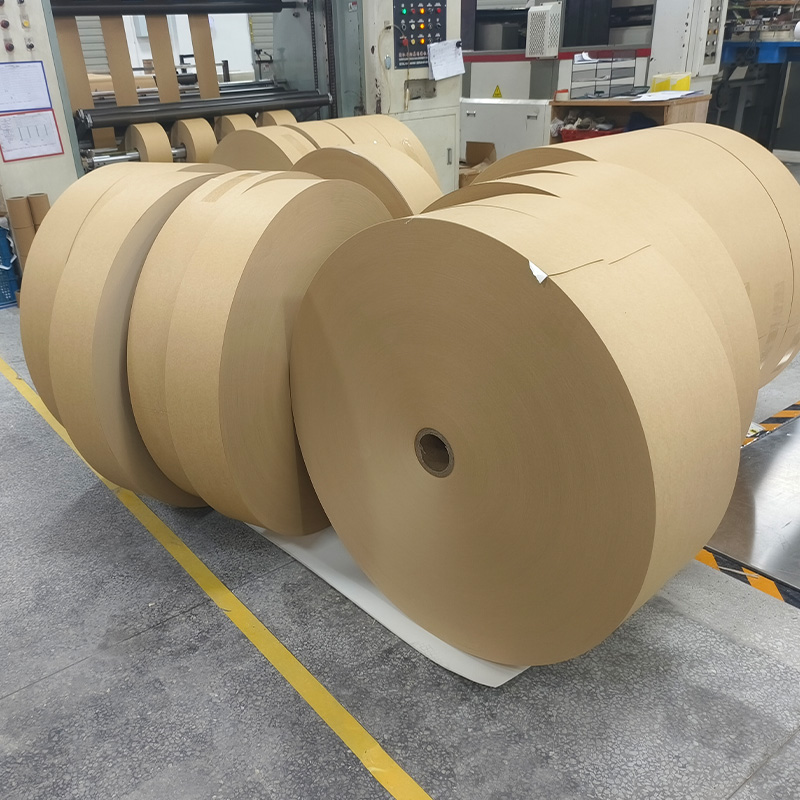
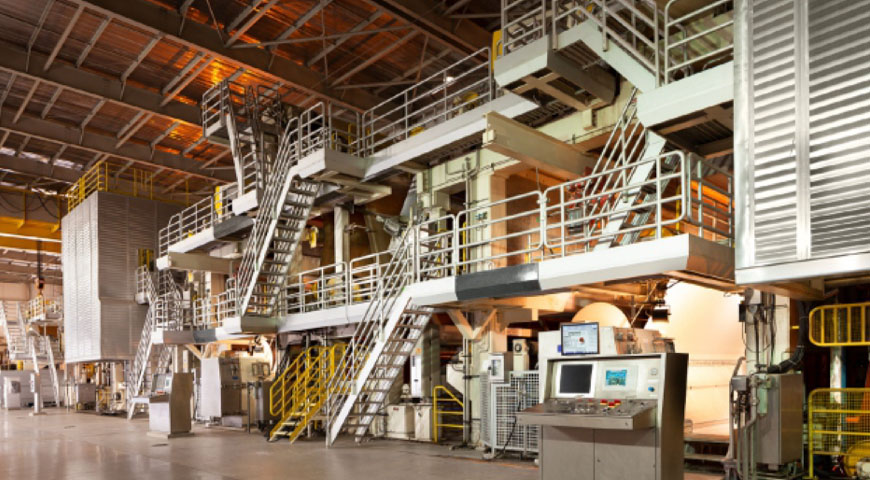
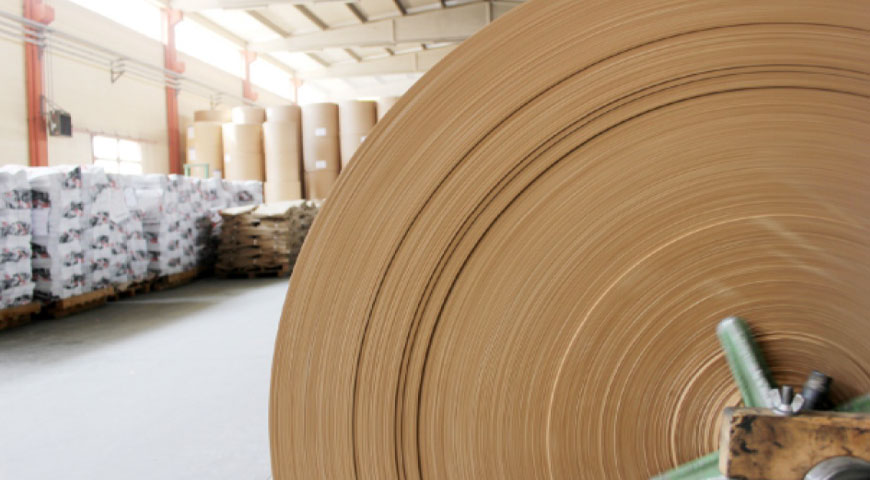
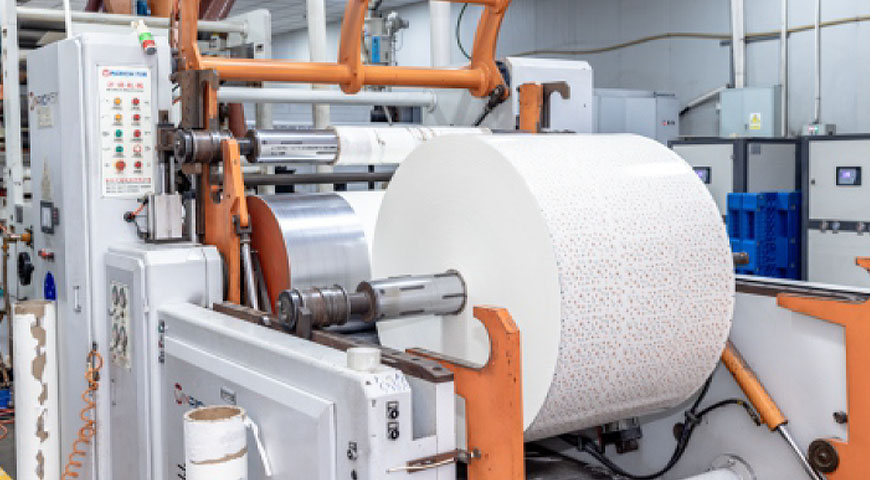
Giấy tráng PE được sản xuất bằng cách cho cuộn giấy nền đi qua dây chuyền ép đùn, trong đó polyetylen nóng chảy được đúc trực tiếp lên bề mặt giấy ở nhiệt độ từ 280–320°C . PE nóng chảy được ép vào giấy bằng một cuộn làm lạnh và một cuộn áp lực, kiểm soát cả độ bám dính và độ hoàn thiện bề mặt. Toàn bộ quá trình diễn ra trong tích tắc - có nghĩa là bất kỳ sự không nhất quán nào về độ căng của giấy nền, nhiệt độ nóng chảy hoặc tốc độ đường truyền sẽ tạo ra một lỗi bị khóa trong cuộn và không thể sửa chữa sau đó.
Các biến chất lượng có hậu quả nhất là trọng lượng áo đồng đều và cường độ bám dính . Trọng lượng lớp phủ thường được đo bằng g/m2 trên toàn bộ chiều rộng của màng; một dây chuyền chạy tốt giữ mức biến thiên trong phạm vi ±1,5 g/m2. Độ bám dính được kiểm tra bằng độ bền của vỏ - cấp thực phẩm Giấy tráng PE nên đạt được độ bền vỏ tối thiểu là 1,5N/15mm để tồn tại dưới áp lực nhiệt và cơ học khi tạo thành cốc và bát mà không bị phân tách.
Lớp phủ LDPE và HDPE: Chọn đúng loại
Không phải tất cả PE đều giống nhau. Hai loại được sử dụng phổ biến nhất trong lớp phủ bao bì thực phẩm là polyetylen mật độ thấp (LDPE) và polyetylen mật độ cao (HDPE), và chúng hoạt động rất khác nhau trên dây chuyền tạo hình:
- LDPE mềm hơn và linh hoạt hơn, có điểm nóng chảy thấp hơn (~110°C). Nó bịt kín nhiệt một cách đáng tin cậy ở nhiệt độ thấp hơn, khiến nó trở thành lựa chọn mặc định cho các cốc uống nước nóng và lạnh tiêu chuẩn. Tính linh hoạt của nó cũng có nghĩa là nó hoạt động tốt trên các bề mặt cong hoặc nổi.
- HDPE cứng hơn, có khả năng kháng hóa chất cao hơn và điểm nóng chảy gần hơn 130°C. Nó được ưu tiên cho các ứng dụng liên quan đến dầu, chất béo hoặc axit thực phẩm mạnh - chẳng hạn như cốc đựng nước sốt, bát salad và một số định dạng đóng gói thực phẩm đông lạnh.
Sử dụng giấy phủ LDPE trong ứng dụng thực phẩm có hàm lượng chất béo cao là một lỗi thông số kỹ thuật phổ biến dẫn đến phồng lớp phủ và cuối cùng là hỏng lớp bảo vệ. Xác nhận loại PE với nhà cung cấp của bạn tại thời điểm yêu cầu — không phải sau khi sản xuất — tránh được việc từ chối lô hàng tốn kém.
Lớp phủ một mặt so với lớp phủ hai mặt: Hướng dẫn quyết định thực tế
Việc chỉ định lớp phủ PE một mặt hay hai mặt tùy thuộc vào môi trường sử dụng cuối, không chỉ hàm lượng chất lỏng của sản phẩm:
| Loại lớp phủ | Trọng lượng áo điển hình | Phù hợp nhất cho |
|---|---|---|
| Một mặt (bên trong) | 15–20 g/m2 | Môi trường khô ráo, đồ uống lạnh ở độ ẩm thấp |
| Hai mặt | 15–20 g/m2 per side | Đồ uống có đá, khí hậu nhiệt đới, ứng dụng dễ bị ngưng tụ |
| Một mặt nặng | 22–28 g/m2 | Súp nóng, đồ uống nóng để lâu |
Lớp phủ hai mặt làm tăng thêm chi phí vật liệu và giảm nhẹ khả năng tái chế của cốc thành phẩm, do đó, nó chỉ nên được chỉ định khi sự ngưng tụ hoặc tiếp xúc với độ ẩm bề mặt bên ngoài là mối lo ngại thực sự khi vận hành.
Tuân thủ an toàn thực phẩm: Cần yêu cầu tài liệu gì
Nhựa PE được sử dụng trong lớp phủ tiếp xúc với thực phẩm phải là loại thực phẩm - một chỉ định không tự động và phải được xác minh bằng tài liệu. Khi tìm nguồn cung ứng Giấy tráng PE , người mua nên yêu cầu tối thiểu những điều sau:
- Tuyên bố tuân thủ nhựa — xác nhận loại PE đáp ứng FDA 21 CFR §177.1520 (Hoa Kỳ), Quy định của EU 10/2011 (Châu Âu) hoặc GB 9685 (Trung Quốc), tùy thuộc vào thị trường mục tiêu.
- Báo cáo thử nghiệm di chuyển - giới hạn thôi nhiễm tổng thể và giới hạn thôi nhiễm cụ thể đối với bất kỳ chất phụ gia nào có trong công thức nhựa.
- Kiểm tra kim loại nặng - đặc biệt có liên quan nếu giấy tráng sẽ được in, vì một số sắc tố nhất định có thể góp phần làm di chuyển kim loại nặng qua chất nền.
Tài liệu tuân thủ phải được cập nhật bất cứ khi nào nhà cung cấp nhựa hoặc công thức thay đổi. Giấy chứng nhận một lần được cấp khi bắt đầu mối quan hệ cung ứng không bao gồm hoạt động sản xuất tiếp theo nếu nguồn nguyên liệu thô thay đổi - một lỗ hổng đã gây ra các vấn đề pháp lý cho nhiều nhà chuyển đổi trong quá trình kiểm tra hải quan ở EU và Bắc Mỹ.